- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
لماذا تعد دقة الأبعاد أمرًا حيويًا جدًا بالنسبة لإدخالات القالب؟
يتم رفض موصل السيارة المصبوب عند الفحص النهائي لأن فتحات الدبوس تبعد 0.08 مم عن المركز. لا يمكن لخط التجميع الخاص بالعميل إدخال المسامير، ويتم إلغاء الدفعة الكاملة المكونة من 20000 قطعة. يتم إرجاع السبب الجذري إلى قالب القالب الذي يشكل فتحات الدبوس. تم تصنيع الإدخال بتسامح قدره ±0.05 مم بدلاً من ±0.01 مم المحدد. ويكون الانحراف في حد ذاته صغيرًا، أي أقل من سُمك شعرة الإنسان. ولكن في القالب، تتراكم التفاوتات. يتم وضع الإدخال في الجيب، ويتم تشكيل الجيب في لوحة، ويتم محاذاة اللوحة مع اللوحات الأخرى. يضاف انحراف كل مكون إلى التالي، ويظهر الخطأ التراكمي في الجزء الأخير. هذا هو السبب في أن دقة الأبعاد ليست متطلبًا تجميليًا لإدراج القالب. إنه أساس جودة الجزء وموثوقية القالب واقتصاديات الإنتاج.
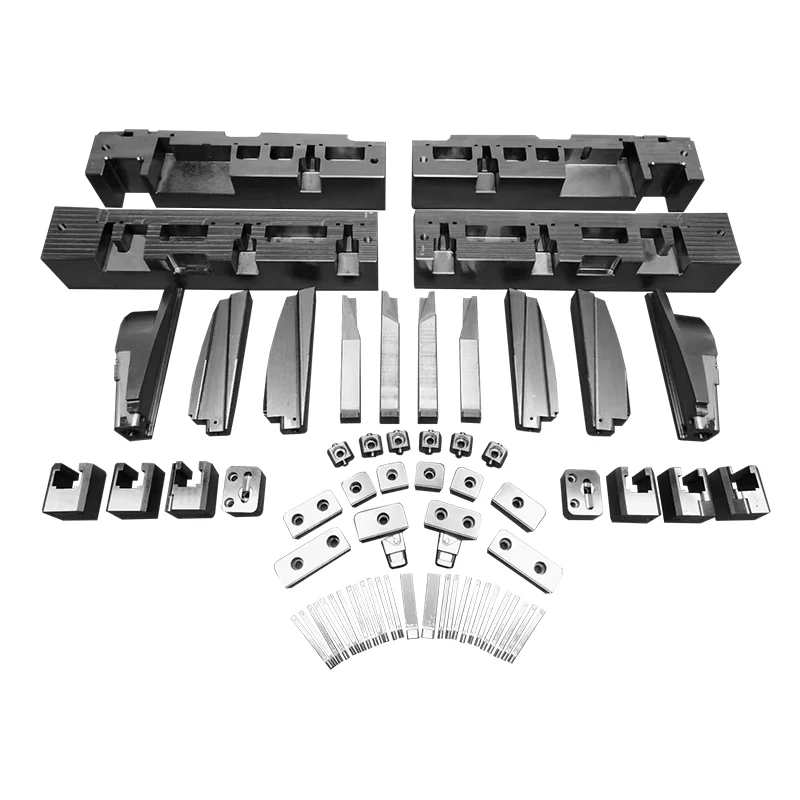
هذا الدليل مكتوب للمشترين الذين يقومون بالتوريدمكونات وإدخالات القالب الدقيقةلقوالب الحقن، وقوالب الصب، وقوالب الضغط. سنشرح سبب أهمية دقة الأبعاد، وكيف يؤثر تراكم التسامح على جودة الجزء، والتفاوتات المحددة التي تعتبر بالغة الأهمية لإدخالات القالب، وعواقب الإدخالات غير الدقيقة، ومعايير تقييم قدرة الأبعاد للمورد. سنوفر أيضًا معلمات المنتج التفصيلية من مصنعنا في شركة Mouldburger Mould Industry Co., Ltd. سواء كنت تحدد المسامير الأساسية أو إدخالات التجاويف أو الكتل المنزلقة أو ألواح التآكل، سيساعدك هذا الدليل على فهم متطلبات الدقة واختيار المورد الذي يمكنه تلبيتها.
جدول المحتويات
- 1. ماذا تعني دقة الأبعاد بالنسبة لإدخال القالب؟
- 2. كيف يؤثر تراكم التفاوت على جودة الجزء النهائي؟
- 3. ماذا يحدث عندما تكون إدخالات العفن غير مقبولة؟
- 4. ما هي التفاوتات الأكثر أهمية بالنسبة لإدراج العفن؟
- 5. كيف يمكنك تحديد دقة الأبعاد في أمر الشراء؟
- 6. كيف يمكنك تقييم قدرة دقة المورد في إدخال القالب؟
- 7. ما هي معلمات المنتج الرئيسية من مصنعنا؟
- 8. الأسئلة المتداولة (الأسئلة الشائعة)
- 9. الاستنتاج
1. ماذا تعني دقة الأبعاد بالنسبة لإدخال القالب؟
دقة الأبعاد لإدخال القالب تعني أن كل سمة من سمات الإدخال - أبعادها الخارجية، وتفاصيل تجويفها، وفتحات الدبوس، وأسطح التثبيت، وحواف الإغلاق - يتم تصنيعها وفقًا للبعد المحدد ضمن التسامح المحدد. لا يكفي أن يكون الإدخال بالحجم الصحيح تقريبًا. في القالب، يجب أن يتم إدخال الإدخال في جيبه مع الخلوص الصحيح، وختمه ضد ذوبان البلاستيك عند الإغلاق، ومحاذاته مع مكونات القالب الأخرى بحيث يلبي الجزء النهائي الرسم الخاص به. يتم التعبير عن الدقة كتسامح، مثل ±0.01 مم، والذي يحدد نطاق الانحراف المقبول عن البعد الاسمي. يلخص الجدول أدناه ميزات الأبعاد لإدخال القالب ومتطلبات الدقة الخاصة بها.
| ميزة | متطلبات الدقة | عواقب عدم الدقة |
| الأبعاد الخارجية | ±0.01 مم إلى ±0.02 مم | وضع غير مناسب في الجيب، والحركة تحت الضغط |
| تفاصيل التجويف | ± 0.01 ملم | البعد جزء من التسامح |
| ثقوب الدبوس | ±0.005 مم إلى ±0.01 مم | اختلال دبوس، فشل التجميع |
| حواف الإغلاق | ± 0.005 مم | تشكيل فلاش |
| أسطح التركيب | التسطيح 0.005 مم | إدراج هزاز، والضغط غير المتكافئ |
فيشركة مولدبرجر لصناعة القوالب المحدودة، يقوم مصنعنا بتصنيع مكونات وإدخالات قوالب دقيقة وفقًا للتفاوتات التي يتطلبها تصميم القالب. نحن نستخدم التصنيع باستخدام الحاسب الآلي، والتنظيم الإداري، والطحن الدقيق لتحقيق الدقة المحددة. يتحقق فريق مراقبة الجودة لدينا من كل الأبعاد المهمة قبل شحن الإدخال. هدفنا هو تزويد عملائنا بإدخالات تناسب بشكل صحيح، وتغلق بشكل موثوق، وتنتج الأجزاء التي تتوافق مع رسوماتهم.
2. كيف يؤثر تراكم التفاوت على جودة الجزء النهائي؟
تراكم التسامح هو تراكم انحرافات المكونات الفردية في التجميع. في القالب، يتم تحديد أبعاد الجزء النهائي من خلال إدخال التجويف، والإدخال الأساسي، وقاعدة القالب، ونظام المحاذاة، والآلة. كل من هذه المكونات له التسامح الخاص به. إذا لم يتم تحليل التفاوتات المسموح بها بعناية، فقد يتجاوز التجميع التفاوت المسموح به للجزء الأخير. على سبيل المثال، إذا كان لإدراج التجويف تسامح قدره ±0.02 مم، فإن قاعدة القالب لديها تفاوت ±0.02 مم، ونظام المحاذاة لديه تفاوت ±0.01 مم، والتكديس المحتمل هو ±0.05 مم. إذا كان تفاوت الجزء الأخير هو ±0.05 مم، فإن عملية التجميع تستهلك ميزانية التسامح بالكامل، دون ترك أي هامش للمتغيرات الأخرى مثل التمدد الحراري أو اختلاف الماكينة. يوضح الجدول أدناه تحليل تراكم التسامح.
| عنصر | تسامح | المكدس التراكمي |
| إدراج تجويف | ± 0.01 ملم | ± 0.01 ملم |
| إدراج الأساسية | ± 0.01 ملم | ± 0.02 مم |
| جيب قاعدة القالب | ± 0.01 ملم | ± 0.03 مم |
| نظام المحاذاة | ± 0.005 مم | ± 0.035 ملم |
| التسامح الجزء النهائي | ± 0.05 ملم | الهامش: ±0.015 ملم |
في مصنعنا، نعمل مع عملائنا لتحليل تراكم التسامح لقوالبهم. يمكننا تقديم تحليل التسامح والتوصية بتفاوتات الإدخال التي ستضمن أن الجزء النهائي يلبي الرسم الخاص به. هدفنا هو مساعدة عملائنا على تجنب مشكلات التكديس من خلال تحديد التفاوتات الصحيحة منذ البداية.
3. ماذا يحدث عندما تكون إدخالات العفن غير مقبولة؟
عندما تكون إدخالات القالب غير قابلة للتسامح، يمكن أن تكون العواقب وخيمة ومكلفة. النتيجة الأولى هي تشكيل فلاش. إذا لم يتم إغلاق حواف الإدخال بشكل صحيح على سطح التزاوج، فقد يتسرب البلاستيك إلى الفجوة، مما يؤدي إلى إنشاء وميض على الجزء. يتطلب الفلاش إزالة يدوية، ويضيف تكلفة العمالة، ويمكن أن يؤثر على مظهر الجزء ووظيفته. والنتيجة الثانية هي فشل البعد الجزئي. إذا كانت تفاصيل التجويف خارج نطاق التسامح، فإن الجزء المصبوب سيكون خارج نطاق التسامح، مما يؤدي إلى الرفض والخردة. والنتيجة الثالثة هي تلف العفن. إذا لم يتم تركيب الحشوة بشكل صحيح في جيبها، فقد تتحرك تحت ضغط الحقن، مما يتسبب في تآكل الجيب والحشوة. والنتيجة الرابعة هي تقليل عمر الإدخال. إن الإدخال الذي تم محاذاة بشكل غير صحيح أو غير مدعوم بشكل جيد سوف يتعرض لضغط أعلى ويتآكل بشكل أسرع. ويلخص الجدول أدناه هذه العواقب.
| عاقبة | سبب | تأثير |
| تشكيل فلاش | حواف الإغلاق خارج نطاق التسامح | تكلفة الإزالة اليدوية، مظهر الجزء |
| فشل البعد الجزئي | تفاصيل التجويف خارج نطاق التسامح | الخردة، إعادة العمل، رفض العملاء |
| أضرار العفن | سوء الملاءمة في الجيب | ارتداء الجيب، إدراج الحركة |
| تقليل عمر الإدخال | اختلال المحاذاة، وضعف الدعم | ارتداء سابق لأوانه، واستبدال متكرر |
في شركة مولدبرجر، يفهم مصنعنا هذه العواقب ويصمم عمليات التصنيع لدينا لمنعها. نحن نتحقق من كل الأبعاد المهمة ونفحص كل إدخال قبل الشحن. هدفنا هو تزويد عملائنا بإدخالات تناسب بشكل صحيح، وتغلق بشكل موثوق، وتنتج الأجزاء التي تتوافق مع رسوماتهم.
4. ما هي التفاوتات الأكثر أهمية بالنسبة لإدراج العفن؟
ليست كل التسامح حرجة على قدم المساواة. إن التفاوتات الأكثر أهمية هي تلك التي تؤثر على ملاءمة الإدخال في القالب، وختم الإغلاق، وأبعاد الجزء النهائي. يلخص الجدول أدناه هذه التفاوتات الحرجة وقيمها النموذجية.
| نوع التسامح | القيمة النموذجية | لماذا يهم؟ |
| البعد الخارجي | ± 0.01 ملم | تناسب في الجيب، وتمنع الحركة |
| البعد التجويف | ± 0.01 ملم | البعد الجزء النهائي |
| موقف ثقب الدبوس | ± 0.005 مم | محاذاة دبوس، التجمع |
| اغلاق التسطيح | 0.005 ملم | منع الفلاش |
| الانتهاء من السطح | را 0.2 - 0.4 ميكرومتر | مظهر الجزء، والإفراج |
في مصنعنا، نركز على هذه التفاوتات الحرجة في كل إدخال نقوم بتصنيعه. نحن نستخدم الآلات الدقيقة ومعدات الفحص لتحقيقها والتحقق منها. هدفنا هو تزويد عملائنا بإدخالات تلبي المتطلبات الأكثر تطلبًا.
5. كيف يمكنك تحديد دقة الأبعاد في أمر الشراء؟
يتطلب تحديد دقة الأبعاد في أمر الشراء أكثر من مجرد ذكر تفاوت واحد. ويتطلب تحديد السمات الحرجة، وأبعادها الاسمية، وتفاوتاتها، وطريقة التفتيش، ومعايير القبول. يوفر الجدول أدناه قائمة مرجعية للمواصفات.
| البند المواصفات | ما يجب تضمينه | مثال |
| الميزات الحرجة | قم بإدراج جميع الميزات التي تؤثر على الملاءمة أو الختم أو البعد الجزئي | الأبعاد الخارجية، التجويف، فتحات الدبوس |
| الأبعاد الاسمية | توفير البعد الاسمي لكل ميزة | 50.00 ملم |
| التسامح | توفير التسامح لكل ميزة | ± 0.01 ملم |
| طريقة التفتيش | حدد كيفية التحقق من البعد | CMM، ميكرومتر، المقارنة البصرية |
| معايير القبول | تحديد حدود القبول | جميع الأبعاد ضمن التسامح |
في شركة Mouldburger Mould Industry Co., Ltd.، يعمل مصنعنا مع عملائنا لتحديد الميزات المهمة والتفاوتات لكل إدخال. نحن نقدم تقارير التفتيش مع كل شحنة، وتوثيق الأبعاد الفعلية والتأكد من مطابقتها للمواصفات. هدفنا هو أن نسهل على عملائنا التحقق من دقة الإدخالات التي يتلقونها.
6. كيف يمكنك تقييم قدرة دقة المورد في إدخال القالب؟
يتطلب تقييم قدرة دقة مورد إدخال القالب التركيز على المعدات والفحص والتحكم في العمليات والخبرة. يجب أن يكون لدى المورد معدات تصنيع قادرة على تحقيق التفاوتات المطلوبة، بما في ذلك مطاحن CNC، وEDM، والمطاحن الدقيقة. ويجب أن يكون لديهم معدات الفحص للتحقق من الأبعاد، بما في ذلك CMM، والميكروميتر، والمقارنات البصرية. يجب أن يكون لديهم ضوابط العملية لضمان الاتساق. ويجب أن يكون لديهم خبرة في نوع الإدخال الذي تقوم بتوفيره. ويلخص الجدول أدناه معايير التقييم.
| معيار التقييم | ما الذي تبحث عنه | لماذا يهم؟ |
| معدات التصنيع | CNC، EDM، طحن دقيق | تمكن من تحقيق التحمل ضيق |
| معدات التفتيش | CMM، ميكرومتر، المقارنات البصرية | التحقق من الأبعاد بدقة |
| التحكم في العمليات | توافق آراء ساو باولو، والمعايرة، والتوثيق | يضمن الاتساق عبر الدفعات |
| خبرة | مراجع في أنواع إدراج مماثلة | يوضح القدرة والموثوقية |
في مصنعنا، لدينا معدات التصنيع، ومعدات الفحص، وضوابط العمليات لتحقيق والتحقق من التفاوتات الصارمة المطلوبة لمكونات وإدخالات القالب الدقيقة. لقد قمنا بإنتاج الإدخالات لأكثر من عقد من الزمان ولدينا خبرة واسعة مع مجموعة واسعة من أنواع الإدخالات. نحن ندعوك إلى تقييمنا وفقًا لهذه المعايير واعتبارنا شريكًا لك في إدخال القوالب.
7. ما هي معلمات المنتج الرئيسية من مصنعنا؟
يوفر الجدول التالي معلمات المنتج الرئيسية لمكونات وإدخالات القالب الدقيقة. هذه الإدخالات مناسبة لقوالب الحقن وقوالب الصب وقوالب الضغط. يمكن لمصنعنا أيضًا إنتاج إدخالات مخصصة لتلبية متطلبات محددة.
| المعلمة | نطاق المواصفات | ملحوظات |
| مادة | P20، H13، S7، 420SS، برونزي | مختارة للتطبيق |
| صلابة | 28 - 58 لجنة حقوق الإنسان | يعتمد على المواد والمعالجة الحرارية |
| التسامح الأبعاد | ±0.005 مم إلى ±0.02 مم | يعتمد على أهمية الميزة |
| الانتهاء من السطح | را 0.2 - 0.8 ميكرومتر | مصقول لأسطح التجويف |
| المعالجة الحرارية | التبريد والتلطيف والنيترة | مختارة لمقاومة التآكل |
| تقتيش | CMM، ميكرومتر، المقارنة البصرية | تقرير كامل الأبعاد المقدمة |
| موك | 1 قطعة | قابل للتفاوض للطلبات الكبيرة |
| مهلة | 2 - 4 أسابيع | يعتمد على التعقيد والكمية |
في مصنعنا، نقوم بتصنيع مكونات وإدخالات القالب الدقيقة لتلبية هذه المواصفات والمزيد. يمكننا تخصيص المواد والصلابة والتسامح والتشطيب لتناسب متطلباتك المحددة. يتضمن نظام مراقبة الجودة الخاص بنا فحص المواد الخام، والفحص أثناء العملية، والفحص النهائي قبل الشحن. هدفنا هو تزويد عملائنا بإدخالات عالية الجودة تلبي متطلبات دقة الأبعاد الخاصة بهم.
8. الأسئلة المتداولة (الأسئلة الشائعة)
السؤال 1: ما هو التسامح الأبعاد النموذجي لإدخال القالب؟
الإجابة: يعتمد التسامح النموذجي للأبعاد لإدخال القالب على الميزة والتطبيق. بالنسبة للميزات الهامة مثل أبعاد التجويف ومواضع ثقب الدبوس، يكون التسامح عادةً من ±0.005 مم إلى ±0.01 مم. بالنسبة للميزات الأقل أهمية مثل الأبعاد الخارجية، قد يكون التسامح ±0.01 مم إلى ±0.02 مم. يجب تحديد التسامح الدقيق بناءً على متطلبات الجزء وتحليل مجموعة التسامح.
السؤال 2: كيف يؤثر تراكم التسامح على أبعاد الجزء النهائي؟
الإجابة: تراكم التسامح هو تراكم انحرافات المكونات الفردية في التجميع. في القالب، يتم تحديد أبعاد الجزء النهائي من خلال إدخال التجويف، والإدخال الأساسي، وقاعدة القالب، ونظام المحاذاة. كل مكون له تسامحه الخاص، وتضاف الانحرافات معًا. إذا تجاوز التكديس الحد المسموح به للجزء النهائي، فسيكون الجزء خارج المواصفات. يمكن لفريقنا مساعدتك في تحليل التكديس وتحديد تفاوتات الإدراج التي تترك هامشًا كافيًا.
السؤال 3: ماذا يحدث إذا كان إدخال القالب خارج نطاق التسامح؟
الإجابة: إذا كان إدخال القالب خارج نطاق التسامح، فقد تشمل العواقب تكوين وميض عند إيقاف التشغيل، وفشل أبعاد الجزء، وتلف القالب بسبب سوء الملاءمة، وتقليل عمر الإدخال. تؤدي هذه المشكلات إلى الخردة وإعادة العمل وزيادة تكاليف الصيانة. يعد تحديد التسامح الصحيح والتحقق منه من خلال الفحص أمرًا ضروريًا لتجنب هذه العواقب.
السؤال 4: كيف يمكنك التحقق من دقة الأبعاد لإدخال القالب؟
الإجابة: يتم التحقق من دقة الأبعاد باستخدام معدات القياس الدقيقة، بما في ذلك CMM (آلات قياس الإحداثيات)، والميكرومتر، والمقارنات البصرية. يجب أن يغطي الفحص جميع الميزات المهمة ويجب توثيقه في تقرير مصاحب للإدخال. يقدم مصنعنا تقريرًا كامل الأبعاد مع كل إدراج نقوم بشحنه.
السؤال 5: هل يمكن إعادة صياغة القالب إذا كان خارج نطاق التسامح؟
الإجابة: في بعض الحالات، يمكن إعادة صياغة قالب القالب إذا كان خارج نطاق التسامح. على سبيل المثال، إذا كان البعد كبيرًا جدًا، فيمكن تشكيله للوصول إلى الحجم الصحيح. إذا كان البعد صغيرًا جدًا، فقد يلزم إلغاء الملحق أو لحامه وإعادة تشكيله. تعتمد جدوى إعادة العمل على الميزة المحددة ومقدار الانحراف. يمكن لفريقنا تقديم المشورة بشأن ما إذا كان من الممكن إعادة العمل أو ما إذا كانت هناك حاجة إلى إدخال جديد.
9. الاستنتاج
تعد دقة الأبعاد أمرًا حيويًا لإدخالات القالب لأنها تحدد ما إذا كانت الإدخالات مناسبة بشكل صحيح، وتغلق بشكل موثوق، وتنتج أجزاء تتوافق مع رسوماتها. يعد التسامح في التكديس، وتكوين الفلاش، وفشل أبعاد الجزء، وتلف العفن، وانخفاض عمر الإدخال، كلها عواقب للإدخالات غير الدقيقة. ومن خلال تحديد التفاوتات الحرجة، وتحليل التكديس، والتحقق من الأبعاد من خلال الفحص، يمكن للمشترين التأكد من أن المدخلات التي مصدرها تلبي متطلبات قوالبهم. في شركة مولدبورغر لصناعة القوالب المحدودة، يقوم مصنعنا بتصنيع مكونات وإدخالات قوالب دقيقة بأقصى درجات التسامح ويقدم تقارير كاملة الأبعاد مع كل شحنة. نحن نعمل مع عملائنا لتحديد الميزات المهمة والتفاوتات لكل إدخال.
سواء كنت تقوم بشراء المسامير الأساسية، أو إدخالات التجاويف، أو الكتل المنزلقة، أو ألواح التآكل، فإننا ندعوك إلى الاتصال بنا لمناقشة متطلباتك. يمكننا تقديم العينات وتقارير التفتيش والحلول المخصصة. إن التزامنا بالجودة ودقة الأبعاد جعلنا شريكًا موثوقًا لصانعي القوالب حول العالم.
اتصل بشركة Mouldburger Mould Industry Co., Ltd. اليوملمناقشة متطلبات مكونات وإدخالات القالب الدقيقة الخاصة بك واكتشاف كيف يمكن لدقة الأبعاد لدينا تحسين أداء القالب الخاص بك.